五金加工行业自动化升级:陕西致远输送流水线设备选型与布局分析
五金加工行业的利润空间正在被逐年压缩,人工成本上涨、良品率波动、交期压力大,这三座大山压得老板们喘不过气。自动化升级不是做不做的问题,而是怎么做才能不踩坑的问题。作为深耕非标自动化领域多年的技术团队,陕西致远自动化设备有限公司想从输送流水线设备的选型和布局角度,分享一些实战经验。
选型前先算清三笔账
很多客户一上来就问“一条线多少钱”,但我们建议先算清三笔账:产能节拍账(目标日产量÷有效工时=节拍时间)、物料形态账(工件重量、尺寸、是否含油污)、柔性扩展账(未来三年产品迭代可能性)。以五金冲压件为例,若单件重量超过5kg,普通皮带线就不适用,必须考虑倍速链或辊道线,否则后期维护成本会吃掉前期节省的人工费。
布局设计的三个关键维度
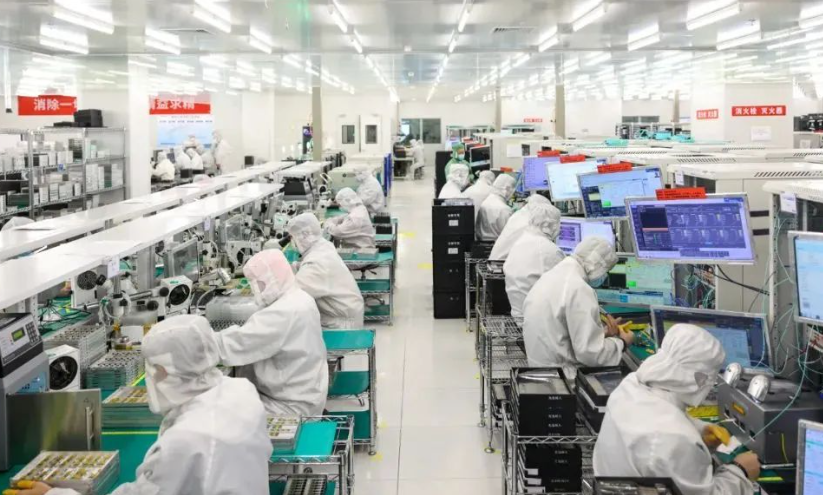
输送流水线设备不是买来就完事,布局直接决定效率上限。我们做过一个陕西本地的锁具加工项目,原来摆地摊式作业,6个人8小时产出800件,不良率3.5%。改造后采用“U型环绕+缓存工位”布局,配合机械工装夹具定位,人员减至4人,产出提升到1200件,不良率降到1.2%。三个关键维度供参考:
- 工序平衡率:各工位作业时间差控制在±10%以内,否则必然出现等待浪费
- 物料回流路径:返修品、待检品必须有独立回流线,避免与主线混杂
- 人机交互高度:操作面高度根据平均身高设定,减少弯腰和抬手动作
非标定制的核心价值:不是卖设备,是卖节拍
陕西致远自动化设备有限公司在承接非标自动化生产线项目时,最常做的一件事就是现场蹲点测量——记录每位工人的动作轨迹、拿取距离、转身频次。这些数据最终会转化为输送线的速度曲线、停顿位置和传感器布置方案。比如某汽车五金配件厂,他们的工件需要经过清洗、检测、包装三道工序,我们定制了带自动分流功能的智能装配设备定制方案,通过扫码识别工件型号,自动切换工位路径,换型时间从40分钟压缩到3分钟。
机械工装夹具在输送线上的作用往往被低估。一套设计合理的浮动定位夹具,能让工件在高速输送中保持±0.1mm的重复定位精度,这直接决定了后面机器人抓取或人工装配的成功率。我们的经验是,夹具材质要根据工件表面要求选择,镀锌件用聚氨酯垫块,铝件用电木或玻纤板,避免划伤。
案例:某卫浴五金龙头工厂的整线升级
去年完成的这个项目,客户原有产线是“皮带线+人工搬运”,瓶颈工序是抛光后检测,6个质检员目检仍有漏检。我们提供了整套输送流水线设备改造方案:主线采用带阻尼的辊道线,控制工件间距;检测段嵌入视觉引导的机械工装夹具,自动翻转工件;下线端配备升降移载机,与包装台无缝对接。最终人均小时产出提升210%,漏检率从2.8%降至0.3%,投资回收期14个月。
选型建议总结成一句话:先测工时数据,再画布局图,最后谈设备参数。陕西致远自动化设备有限公司可提供免费的现场产能评估,从非标自动化生产线规划、输送流水线设备选型,到机械工装夹具设计、智能装配设备定制,全流程技术配合。五金加工行业的自动化升级,讲究的是稳、准、省,而不是盲目追新。