陕西致远输送流水线设备选型要点与工装夹具配合设计
输送线效率瓶颈,往往藏在工装夹具里
很多工厂在规划非标自动化生产线时,把目光死死盯在输送速度上,结果产线跑起来才发现:物料定位不准、治具回流卡顿、换型耗时惊人。问题不在流水线本身,而在输送设备与工装夹具的配合逻辑上。陕西致远自动化设备有限公司在十余年项目交付中反复验证过一个结论——输送线是骨架,工装夹具是关节,两者脱节,整条线就是“瘫痪的巨人”。
行业现状:通用设备易得,系统匹配难求
市面上的输送流水线设备供应商不少,但多数只提供标准皮带线或辊筒线,对机械工装夹具的接口、节拍、负载仅作粗略估算。结果客户买回去,要么改造线体,要么重做治具,成本远超预期。真正的智能装配设备定制,必须从工艺起点反向定义输送方案——治具怎么定位,线体就怎么设计;治具多重,驱动就选多大,这是陕西致远一直坚持的“以装定输”原则。
选型要点一:先算“治具节拍”,再谈“线体速度”
以我们服务过的某汽车零部件客户为例,其装配节拍要求36秒/件,治具自重12kg,定位精度需±0.15mm。若直接选用常规倍速链,回流段空载速度过快会导致治具碰撞;若盲目加装阻挡器,又增加PLC编程复杂度。陕西致远的做法是:将治具的回流路径、阻挡位置、顶升定位点全部纳入输送线选型计算,最终采用带阻尼的精密滚子链加双工位阻挡机构,节拍稳定在35.2秒,良率提升至99.6%。
选型时请务必要求供应商提供治具负载-速度-定位精度三者的关系曲线,而非单一参数表。否则你拿到的只是一条“能转的线”,不是“能产的系统”。
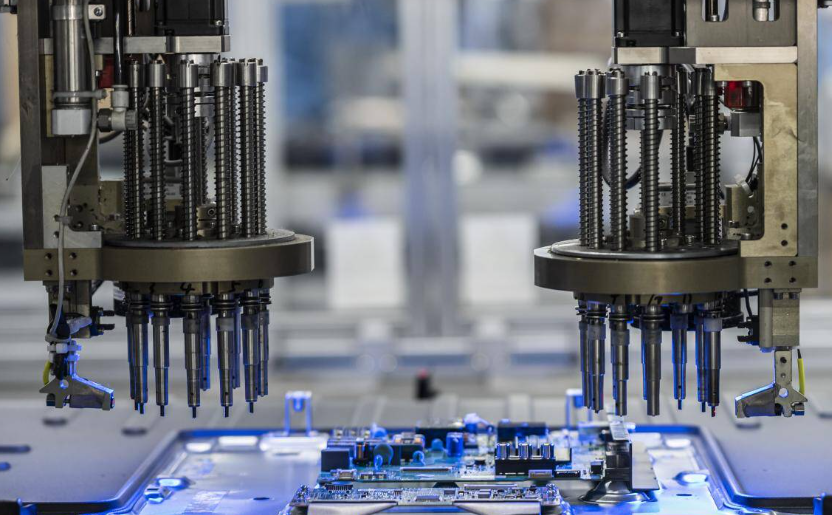
选型要点二:工装夹具的“可换性”决定产线柔性
多品种小批量是当下制造业常态,机械工装夹具必须支持快速换型。这里推荐两种结构:快换底板+定位销套,适用于中小型治具,换型时间控制在3分钟以内;伺服滑台+零点定位系统,适合重载或高精度场景,重复定位精度可达±0.02mm。陕西致远在智能装配设备定制中,会为每套治具预留标准的气路/电路快插接口,确保线体侧无需改动任何硬件。
- 输送线轨道宽度需预留治具侧向调整余量,建议≥15mm
- 治具回流坡度角控制≤2°,防止滑动偏移
- 阻挡器与治具接触面需做聚氨酯包胶,噪音低于72dB
应用前景:从“单机自动化”走向“系统自适应”
随着视觉引导和伺服压装技术的普及,输送流水线设备正从单纯的搬运工具演变为数据采集节点。陕西致远自动化设备有限公司近期交付的某家电装配线,已实现治具RFID识别、线体自动变速、不合格品自动分流——这些功能的前提,依然是输送与夹具的高度协同。未来五年,柔性换产和预测性维护将成为非标自动化生产线的标配,而输送与工装的深度耦合设计,正是这一切的物理基础。
选择供应商时,请对方提供至少两个同类产品的治具配合图纸和调试记录,比看一百页宣传册都有用。陕西致远愿意开放过往项目的部分脱敏案例,供客户实地验证。