非标自动化设备定制中机械工装夹具的设计要点与选型分析
📅 2026-09-22
🔖 陕西致远自动化设备有限公司:非标自动化生产线,输送流水线设备,机械工装夹具,智能装配设备定制
在非标自动化生产线项目中,机械工装夹具常被视为"细节",但实际调试阶段80%的节拍瓶颈与定位漂移问题都源于夹具设计缺陷。尤其当输送流水线设备与智能装配设备定制需求交织时,夹具既要满足高重复定位精度,又要兼容多品种切换,设计余量稍有不慎便会导致整线OEE下降15%以上。
定位与夹紧:非标场景下的核心矛盾
非标场景中,工件来料一致性往往不如标准品。设计时需先明确六点定位原则的落地方式:对于薄壁件,过定位会引入装夹变形,建议采用"3-2-1"配合浮动支撑;对于铸件毛坯,则需增加自定心机构补偿±1.5mm的尺寸波动。
夹紧力与刚性校核
夹紧力并非越大越好。某汽车零部件装配线曾因夹紧力超过工件屈服极限,导致批量压痕报废。经验值是:夹紧力取切削力的1.5~2.5倍,同时用有限元校核夹具本体在最大工况下的变形量,一般要求≤0.05mm。
- 气动夹紧:响应快,适合节拍≤15秒的工位,但需配稳压气源;
- 液压夹紧:刚性高,用于重载或强振动场景;
- 电动夹紧:可编程控制力值,适合智能装配设备定制中的柔性切换。
选型分析:从工件特征反推结构
选型时建议按以下顺序决策:工件材质与刚性→定位基准面→换型频率→空间限制。例如,铝合金壳体类工件优先选铝合金夹具本体以减轻惯量;若换型频率高于每班3次,则应考虑快换模块或零点定位系统。
陕西致远自动化设备有限公司:非标自动化生产线,输送流水线设备,机械工装夹具,智能装配设备定制——在这一领域积累的案例表明,将夹具与输送流水线设备的随行工装统一设计,可减少二次装夹误差约30%。
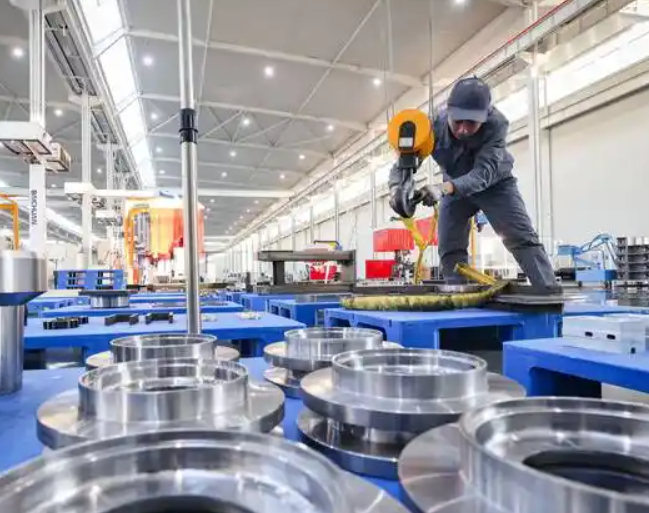
实践建议:在方案阶段就要求夹具供应商提供重复定位精度实测报告与换型时间验证视频,而非仅看样本参数。调试阶段预留0.02~0.05mm的微调垫片位,往往能省去后期大量修模时间。
随着柔性制造需求增长,模块化、可重构的夹具系统将逐步替代专用工装。提前在结构上预留传感器接口与快换基座,是降低未来产线升级成本的关键一步。