非标自动化装配生产线定制中的工装定位治具设计要点解析
📅 2026-09-26
🔖 陕西致远自动化设备有限公司:非标自动化生产线,输送流水线设备,机械工装夹具,智能装配设备定制
在非标自动化装配生产线的定制过程中,工装定位治具常被视作"细节",却直接决定整线的节拍稳定性与良率。尤其当产品迭代快、批量波动大时,治具设计的柔性化程度往往成为项目成败的分水岭。
定位原理:六点法则与过定位规避
工装定位的本质是约束自由度。对刚性零件,遵循3-2-1六点定位原理即可;但装配场景中零件常带柔性(如线束、薄壁件),需引入辅助支撑点。设计时要警惕过定位——某汽车电子客户曾因多加一个定位销,导致壳体装配时应力变形,节拍从12s劣化到18s。
实操中建议:
- 主定位销采用锥销+圆柱销组合,补偿±0.05mm的来料公差
- 夹紧力方向避开零件薄弱壁厚,优先作用于加强筋
- 快换结构预留0.1mm的浮动间隙,便于机械手自适应导入
材料与表面处理的数据对比
治具基板常用45#钢与6061铝合金。以300×200mm基板为例:
- 45#钢调质:重量约9.4kg,成本低,但频繁换型时操作工劳动强度大
- 6061-T6:重量仅3.3kg,热变形系数23.6μm/(m·K),适合高节拍场景
- 定位销选用SKD61真空淬火,硬度HRC58-60,寿命比45#钢销提升3倍以上
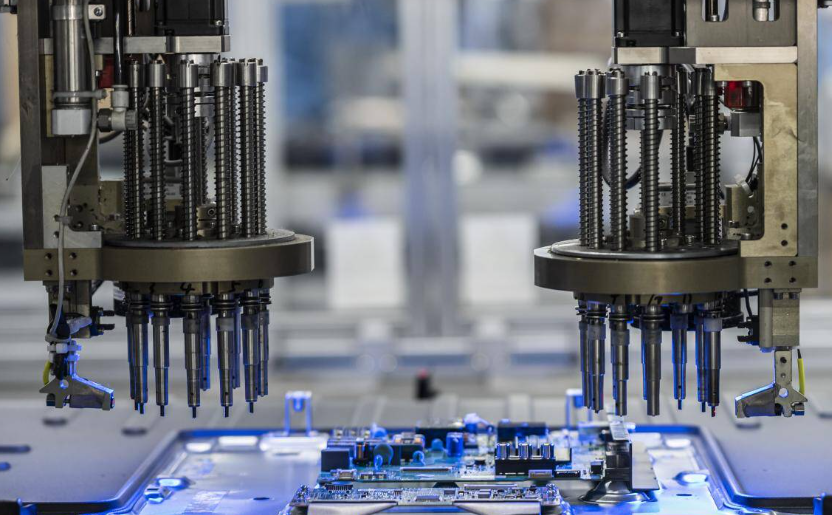
陕西致远自动化设备有限公司:非标自动化生产线,输送流水线设备,机械工装夹具,智能装配设备定制——在这一领域,我们更倾向将治具定位精度控制在产品公差的1/3以内。例如连接器装配,产品公差±0.15mm,治具重复定位精度需≤±0.05mm,否则累积误差会直接推高不良率。
柔性化设计的取舍
多品种共线时,治具换型时间应压缩至90秒以内。可采用快换定位板+RFID识别,但成本增加约18%。是否值得,取决于产品换型频次——月换型少于4次,刚性治具更经济。
治具设计没有标准答案,只有与产能、精度、成本匹配的最优解。把定位逻辑吃透,比堆砌昂贵硬件更有效。