五金加工行业自动化升级改造中输送线设备的选型策略
五金加工行业的自动化升级,难点往往不在单机设备,而在于工序间的物料流转。很多企业上了数控机床,却发现上下料、周转、缓存依然靠人工,整体效率提升被严重拖累。输送线作为连接各工艺环节的“血管”,选型是否合理,直接决定整条产线的节拍与稳定性。
先算节拍,再谈结构:输送线的选型逻辑
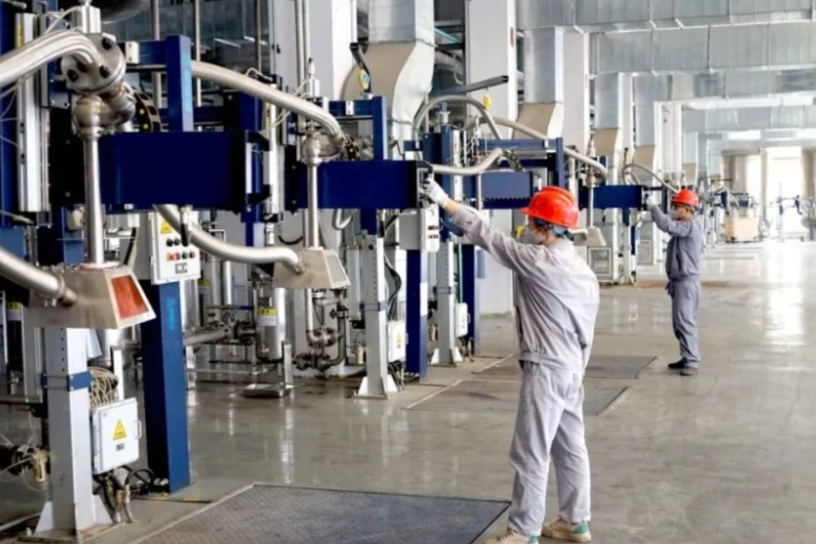
选型第一步不是看皮带还是链条,而是计算**目标产能下的节拍时间**。我们以某精密零部件车间为例,单件加工时间约45秒,要求每小时产出80件,那么输送线就得保证至少每分钟1.3件的通过能力。若采用普通皮带线,线速度低于8m/min时极易造成堆积;而用倍速链或摩擦线,则需验证工装板的定位精度(通常要求±0.5mm以内)。陕西致远自动化设备有限公司在承接非标自动化生产线项目时,会先做3D仿真模拟,用数据判断是否会出现瓶颈工位,再确定线体类型——是选用同步带、板链,还是带提升机的双层线。
关键参数:工装板、定位方式与缓存区设计
输送线不只是“动起来”那么简单。工装板的尺寸公差、承载重量、材质(防静电/防锈)都要与产品匹配。定位机构建议采用**阻挡气缸+顶升旋转**的组合,重复定位精度可控制在±0.1mm,配合机械工装夹具的销钉导向,能避免加工时工件位移。缓存区长度按“单工位故障3分钟不停线”的原则设计,即缓存数量≥(故障恢复时间/单件节拍)×1.5倍。这个细节很多集成商容易忽略,导致后段停机前功尽弃。
另外,别忘了输送线的驱动方式。变频电机+减速机是主流,但若线体长度超过15米,需考虑同步轴或分段驱动的张力补偿,否则容易出现跑偏和卡滞。对于有洁净度要求的车间,建议选用不锈钢链板或特氟龙网带,并加装在线清洁毛刷。
防错与维护:被忽视的“软成本”
线体上的传感器布局(光电、接近、视觉)决定了防错能力。比如在钻孔工位前加装光纤检测,能识别工装板上是否有残留铁屑,避免压伤工件。同时,输送流水线设备的日常维护便利性要提前考量——预留检修门、线体侧板可快拆、电机接线盒朝向统一,这些细节能减少后期30%以上的停机时间。
常见问题:为什么线体调试总超出预期?
一是忽略了工装板的回流路径。如果采用上下层回流,升降机的搬运节拍必须比主线快15%以上,否则回流口就是新瓶颈。二是气路设计不合理,多工位同时动作时气压骤降,导致夹紧力不足。建议在主管路加装储气罐,并采用独立减压阀。三是没有预留扩展接口——后续增加工位时,线体长度和PLC点位都要有冗余。陕西致远自动化设备有限公司在做智能装配设备定制时,会强制要求预留20%的I/O点数,并采用分布式IO模块,方便后期改造。
选型确认清单:签合同前核对这五项
- 节拍余量:实际节拍比目标快至少10%,应对来料波动。
- 工装板兼容性:是否兼容未来三代产品的尺寸变化?
- 噪音指标:实测线体满载噪音是否低于75dB(A)。
- 断电保护:是否配置逆止器或制动电机,防止斜面段溜车。
- 售后响应:关键备件(如阻挡气缸、传感器)是否本地化库存。
输送线选型本质是权衡节拍、精度、柔性与成本。没有“万能”的线体,只有最适合特定工艺的方案。建议企业在技术协议阶段,要求供应商提供完整的节拍计算书和3D布局图,并到同类产线现场考察实际运行状况。陕西致远自动化设备有限公司拥有多年非标自动化生产线实施经验,从输送流水线设备到机械工装夹具,再到智能装配设备定制,我们更倾向于用数据说话,帮客户规避“上线即改造”的窘境。产线改造不必一步到位,但关键路径上的每一步都要踩实。