陕西致远自动化工装夹具与智能上下料设备的技术协同优势
走进国内汽车零部件、3C电子乃至新能源领域的生产车间,一个高频痛点始终存在:**加工中心的切削时间只占整个生产周期的30%左右**,其余大量时间被装夹、找正、上下料等辅助动作吞噬。当人工成本与交付周期压力同步攀升,单纯依赖进口设备并非解药——工艺逻辑的断层,往往出在“机床之外”的工装与物流衔接环节。
陕西致远自动化设备有限公司在服务数百家制造企业的过程中发现,多数产线效率瓶颈并非机床主轴转速不够,而是夹具刚性不足导致切削参数保守,或是上下料等待时间过长造成设备闲置。前者让刀具寿命缩短20%~30%,后者让整线OEE(设备综合效率)长期徘徊在55%以下。这正是非标自动化生产线必须整体设计的根本原因。
工装夹具:被低估的“精度放大器”
机械工装夹具绝非简单的“铁块加螺丝”。在陕西致远的设计规范里,一套优秀的液压/气动夹具需满足三点:定位基准与机床坐标系的重合度误差≤0.01mm;夹紧力在切削振动下波动小于5%;重复定位精度稳定在±0.005mm以内。这些参数直接决定了你能否把刀具转速从8000rpm提升到12000rpm,而无须担心振刀纹。
更关键的是,我们反对“万能夹具”思路——那只是标准件目录的堆砌。针对壳体类、轴类、异形薄壁件,陕西致远会基于毛坯实际余量做有限元分析,计算最佳夹持点与压紧顺序,避免装夹变形。这种定制化带来的收益很直接:某液压阀体客户在更换夹具后,加工变形率从8%降至0.3%,废品率下降近两个数量级。
智能上下料:让“等待”变成“并行”
输送流水线设备与机床的对接,考验的是节拍匹配与柔性切换能力。陕西致远的智能上下料单元采用**模块化桁架或地轨式机器人**,配合视觉引导抓取,可在15秒内完成工件换型。但真正的协同优势在于调度逻辑:系统会根据每台机床的实时加工进度,动态分配料盘顺序,避免“饿死”或“堵死”现象。
以一条典型的四机联线为例,传统人工上下料时,每台机床每天约有1.5小时等待操作员;引入陕西致远的输送流水线设备后,通过双层料道+缓存工位设计,将上下料时间压缩进切削循环内,实测单机日产出提升28%,且人工干预次数从每天120次降至不足5次。
协同设计的价值:从“拼凑”到“融合”
智能装配设备定制与夹具、物流的深度融合,在项目前期就应展开。陕西致远的技术团队会先做工艺仿真,模拟刀具路径、夹具干涉、机器人轨迹三者间的空间关系,提前消除碰撞风险。例如,在动力电池模组装配线上,我们设计的浮动夹爪能自适应电芯尺寸偏差(±0.3mm),同时配合视觉复检,将装配节拍稳定在6秒/件以内。
- 接口标准化:所有夹具气路、电路采用快换接头,换型时间从45分钟缩至8分钟
- 数据闭环:夹具压力传感器与上下料PLC实时通信,异常时自动暂停并报警,防止批量不良
- 能耗优化:待机时夹具自动泄压,输送线变频运行,整线节能约18%
建议制造企业在规划新产线或改造旧线时,不要孤立采购机床和夹具。不妨将工艺方案、工装设计、物流规划打包交给一家具备整体能力的供应商。陕西致远自动化设备有限公司提供从机械工装夹具到智能装配设备定制的交钥匙服务,我们更愿意在图纸阶段介入,用仿真数据帮您验证节拍与成本——这比后期调试省下的时间,往往以周为单位计算。
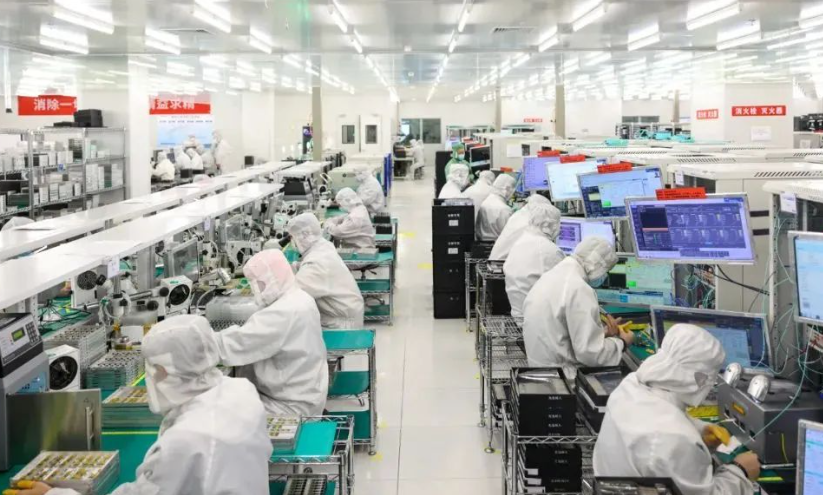
产线的竞争力,从来不是某一台设备的参数堆砌,而是刀具、夹具、物流、信息流四者的咬合精度。当你的竞争对手还在为上下料停机烦恼时,那些采用协同设计的产线,已经悄悄多跑出了两班产量。选择陕西致远,意味着选择一种经过验证的、基于真实工况的系统化解决路径。