非标自动化装配生产线方案设计要点与五金行业应用解析
五金行业的装配环节,长期面临一个尴尬现实:大批量标准件可用通用设备,但涉及异形件、多工序复合装配时,人工占比往往超过60%。更棘手的是,产品迭代周期缩短至18个月以内,传统刚性产线改造一次的成本,几乎抵得上半条新线。这种“高不成低不就”的痛点,恰恰是非标自动化装配生产线最核心的切入点。
行业现状:柔性缺口比效率缺口更致命
走访过江浙沪与珠三角的五金工厂会发现,真正卡脖子的不是单机速度,而是**换型时间**。一台常规的角磨机外壳装配,包含密封圈压入、轴承涂油、齿轮啮合检测等9道工序,人工线换型需4小时,而多数所谓“自动化线”换型也要2.5小时——这中间的浪费,才是利润黑洞。陕西致远自动化设备有限公司在承接项目时,首要评估的不是节拍,而是客户的**产品族谱系数**(同线生产型号数量除以共用工位比)。该系数低于0.3时,强制建议采用柔性夹具方案。
核心技术:工装夹具的“基因重组”逻辑
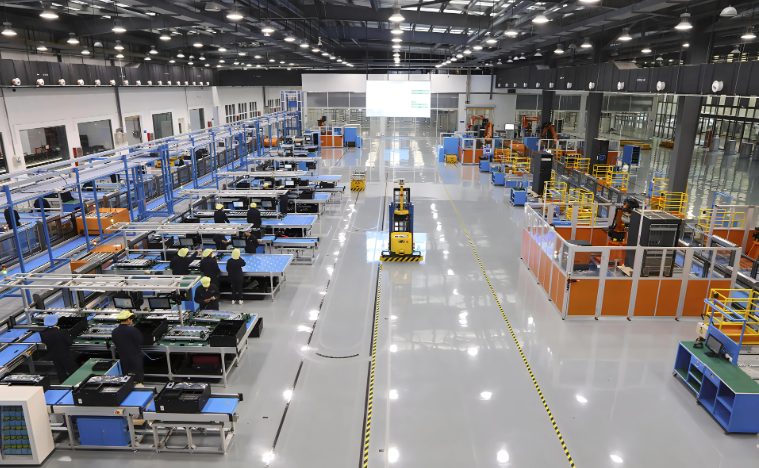
很多方案商把非标自动化生产线等同于机器人+视觉,这是误区。五金装配的真正命门在**机械工装夹具**的定位精度与公差吸收能力。以轴承压装工位为例,我们采用浮动式V型块配合液压伺服压机,将同轴度控制在±0.015mm内,而非依赖机器人重复定位精度——后者在动态冲击下衰减极快。输送流水线设备的选择同样有讲究:对于壳体类重载件(单件>8kg),优先采用倍速链+阻挡器;对于轻小精密件,则改用同步带+气动定位治具。切忌盲目堆砌六轴机器人,那会让成本失控且维护难度陡增。
另一个常被忽视的维度是**数据追溯接口**。五金件装配的扭矩曲线、压装力位移图,必须实时上传MES。陕西致远自动化设备有限公司在智能装配设备定制中,默认预留OPC UA协议通道,每工位PLC的循环扫描周期控制在10ms以内,确保异常件拦截不遗漏。曾有客户为节省成本砍掉数据模块,三个月后因无法追溯批次而整批召回,损失远超节省的12万元——这是最典型的反面教材。
- 选型核心指标一:工装换型时间≤15分钟(需快换机构+定位销重复精度±0.005mm)
- 选型核心指标二:输送线体速度与装配节拍的匹配系数(建议0.85-0.95,避免缓存堆积)
- 选型核心指标三:关键工位SPC能力指数Cpk≥1.33,而非只看单机良率
选型指南:别让“非标”变成“非用不可”
五金老板们最该警惕的,是方案商把研发风险转嫁给你。一个稳妥的流程是:先提供5-10件真实不良品与合格品,让对方做**破坏性夹持测试**,而非只看3D动画演示。同时对输送流水线设备要明确负载余量——实际工况常有油污、铁屑,直线导轨的防护等级必须达到IP54,否则半年后定位精度会漂移0.1mm以上。陕西致远自动化设备有限公司在合同附件中会明确列出易损件清单及更换周期(如气动夹爪的密封圈寿命≥200万次),并约定调试期间的首件全检报告格式。
关于投资回报,给个参考基准:若年产量低于12万件,且单件装配工时>8分钟,不建议上全自动方案,采用“半自动压机+人工上下料”的混合模式更经济。反之,若年产量突破50万件,智能装配设备定制的回收周期通常控制在18-22个月内。五金行业的隐形红利在于**检测工序自动化**——将气密性测试与视觉防错并入产线,能减少20%的终检人力,这部分效益常被低估。
未来三年,五金装配的竞争点将转向**参数自适应**。即产线通过拧紧扭矩的微小波动,自动判断来料硬度差异并调整压装深度。这要求非标自动化生产线具备边缘计算节点,而非单纯依赖中央服务器。输送流水线设备也会向模块化拼接演进——就像乐高,用标准段材组合出不同工位布局,应对未来五年内的产品改款。陕西致远自动化设备有限公司目前已在三个项目中预埋了这种扩展接口,虽然单线造价上浮6%-8%,但客户后续改造时能省下30%以上的二次投入,这笔账值得算清楚。