非标自动化装配生产线设计要点与五金行业应用分析
五金加工行业面临的多品种、小批量订单比例持续攀升,传统刚性产线换型耗时动辄数小时,成为制约产能爬坡的核心痛点。与此同时,人工装配带来的一致性波动与日益高涨的用工成本,迫使企业重新审视其装配环节的自动化改造路径。
行业现状:从“能做”到“做好”的跨越
当前五金制品(如锁具、铰链、卫浴配件、电机外壳)的装配工艺仍大量依赖人工或半自动工位。据行业抽样统计,一个中等复杂度五金件的装配工序约12~25道,其中约30%的工序(如密封圈安装、弹簧压入、多料对位)极难用标准设备直接替代。这恰恰是非标自动化装配线的价值空间所在——它并非简单替换人工,而是通过**工艺重构**实现效率与良率的双重突破。
陕西致远自动化设备有限公司在服务西北地区五金产业集群时发现,真正有效的方案往往始于对产品公差带与来料一致性的深度剖析。例如某铜制阀体装配项目,通过引入视觉引导的柔性上料机构,将原本因来料轻微变形导致的卡料率从2.3%降至0.15%以下,节拍稳定在18秒/件。
核心技术拆解:三个决定成败的细节
设计一套可靠的非标自动化装配线,远非工位与机械手的简单堆叠。结合我司交付的数十套**输送流水线设备**项目经验,以下三个技术维度最易被忽视却至关重要:
- 工装夹具的“自愈”设计:针对五金件毛刺或尺寸漂移,采用弹性定位销与浮动夹紧组合,避免硬性卡死导致停机。实测可降低设备故障率约40%。
- 输送线的节拍平衡算法:并非所有工位节拍一致。通过设置缓存工位与柔性调度逻辑,允许前后工位节拍差在±15%内波动而不产生堵料。
- 压装力的闭环监控:对过盈配合工序,实时采集压力-位移曲线并上传MES。这比单纯依赖硬限位更早发现模具磨损或来料硬度异常。
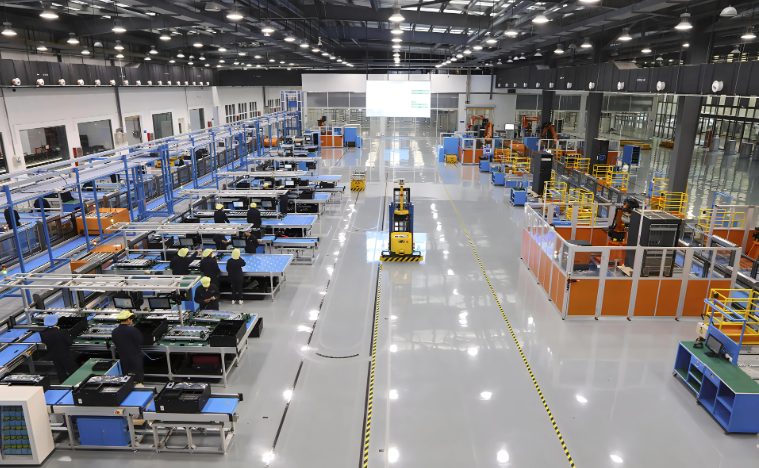
不难看出,上述细节背后需要的是对**机械工装夹具**材料处理、传感融合以及现场调试经验的长期沉淀。对于五金企业而言,评估供应商时不应只看设备节拍理论值,更要关注其对多规格产品切换的适应逻辑与防错机制设计。
选型指南:避免“重硬轻软”的误区
许多企业在采购**智能装配设备定制**服务时,将注意力全部集中在机械结构上,却忽略了控制系统的开放性与数据接口能力。一个关键建议:确认PLC程序是否支持远程诊断与配方快速调用。以我司为西安某厨卫五金厂交付的装配线为例,其换型时间能控制在8分钟内,核心并非快换工装,而是一键调用的伺服参数组与拧紧轴扭矩曲线库。
此外,务必要求供应商提供详细的故障模式与影响分析(FMEA)报告。正规非标集成商应能指出每个关键工位的最可能失效点及其响应预案。例如,螺钉供料机构卡钉后的自动反吹清理逻辑,这类细节往往决定了产线的实际开动率(目标应≥92%)。
从五金行业的演进趋势来看,装配环节的自动化正从单一设备向整线数字化交付迈进。陕西致远自动化设备有限公司近年服务过的电机端盖装配、精密端子折弯检测一体化项目均表明,将过程数据用于后续工艺迭代,其长期价值远大于设备本身的产出。
可以预见,随着新能源、智能家居对五金件精密度的要求持续加码,具备快速重构能力的非标装配线将成为制造企业的核心基础设施。而选择一家既懂工艺又精于控制的**非标自动化生产线**伙伴,远比采购几台孤立设备更具战略意义。若您正规划类似产线升级,不妨从梳理典型工件的全工序失效风险清单开始。