智能装配生产线与输送流水线设备的技术要点对比分析
在产线升级的浪潮中,很多制造企业明明引进了自动化设备,却依旧面临节拍不稳、换型效率低的问题。这背后往往是一个核心误区:将智能装配与输送流水线视为同一套逻辑。
智能装配与输送流水的本质差异:从“搬运”到“组装”的技术跨越
输送流水线设备的核心功能是“位移”——通过滚筒、链条或皮带,将工件从A点稳定送到B点。而智能装配生产线的本质是“精度与决策”——它需要在高节拍下完成压装、拧紧、检测等多工位协同动作。例如在陕西致远自动化设备有限公司的实践中,一条智能装配设备定制的产线,其定位精度常需达到±0.02mm,这远非普通输送线所能承载。
技术参数对比:刚性、柔性、控制逻辑的断层
传统输送流水线设备多采用异步电机+变频调速,对位置控制要求较低。而智能装配线必须依赖伺服驱动+闭环控制,且需集成视觉检测与力矩监控。以陕西致远自动化设备有限公司提供的非标自动化生产线为例,其关键工位会嵌入定制化的机械工装夹具,通过气动或液压锁紧,确保每次装配的一致性。以下是两点核心差异:
- 控制复杂度:输送线通常只需PLC顺序控制;智能装配线需要多轴插补、传感器融合与MES数据交互。
- 机械架构:输送线以标准化模组为主;智能装配需根据产品特性设计非标夹具与压装机构。
为什么不能“一机多用”?深度解析选型陷阱
一些企业试图让一条输送流水线承担精密装配任务,结果往往是:定位误差累积导致良品率骤降。这是因为输送线本体缺乏刚性支撑,且在高速运行下,链条的拉伸或皮带的打滑会直接破坏装配窗口。反观非标自动化生产线的设计逻辑,会从底部机架开始采用方管焊接并时效处理,保证10年内的形变控制在0.1mm以内。
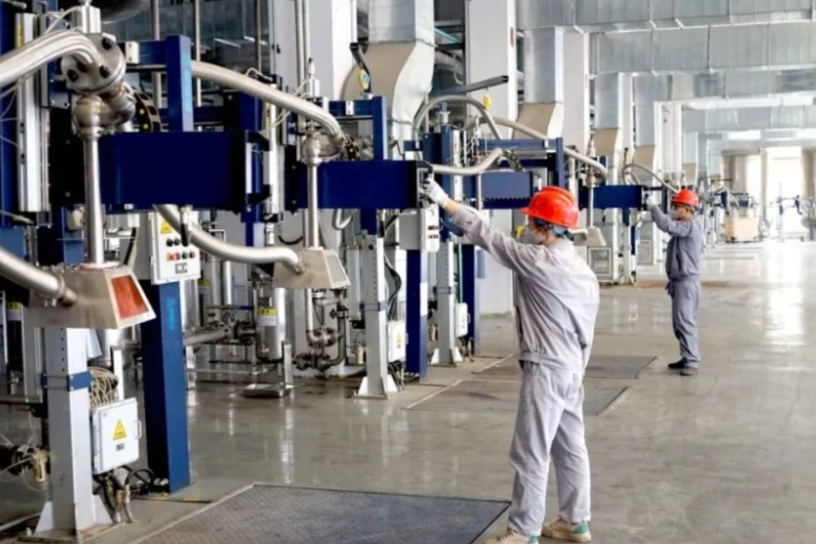
从维护角度看,输送流水线设备的故障多集中在电机过载或滚筒卡滞,维修相对简单。而智能装配线的故障点更为隐蔽:可能是机械工装夹具的导向衬套磨损,或是伺服驱动的参数漂移。这要求陕西致远自动化设备有限公司在智能装配设备定制阶段,就预留诊断接口与快换模块,将平均修复时间(MTTR)压缩至30分钟以内。
落地建议:按“价值流”而非“功能”选型
对于仅需物料周转的场景,选用标准输送流水线设备是经济高效的。但若涉及螺纹拧紧、轴承压装、气密性测试等工序,请务必转向非标自动化生产线。一个稳妥的策略是:由专业团队进行机械工装夹具与输送系统的联合仿真,确认动态负载下的刚度是否达标。作为陕西致远自动化设备有限公司的技术编辑,我建议客户在技术协议中明确标注“各工位重复定位精度”与“CPK过程能力指数”,避免后期验收扯皮。