非标自动化装配生产线的模块化设计与柔性化改造要点分析
当产品生命周期被压缩到以季度为单位,传统刚性生产线每换型一次就要停机数周、重调上百个工位——这早已不是效率问题,而是生存问题。非标自动化装配线若仍停留在“一台设备吃到老”的思维里,注定被迭代浪潮甩下。真正的破局点,在于模块化设计与柔性化改造这对组合拳。
模块化不是“拼积木”,而是接口与公差体系的统一
很多企业误以为把设备拆成几个独立工作站就是模块化,结果换型时尺寸链对不上、气路电路接口打架。我们在为某汽车零部件客户改造时发现,其原有5条输送流水线设备仅因定位销孔公差不一致,导致每次换产需人工修配4小时以上。模块化的核心在于统一机械接口标准(如ISO 15584快换底板)和电气协议(如IO-Link统一传感器通信),让每个功能模块像乐高一样即插即用,而非简单物理分割。
柔性化改造的实操路径:先动“关节”,再动“肌肉”
真正的柔性改造不需要推翻重来。以陕汽某零部件装配项目为例,我们并未更换原有主体框架,而是针对三个关键环节做了微创手术:① 将固定式机械工装夹具改为气动快换虎钳+零点定位系统,换型时间从47分钟压缩到6分30秒;② 在输送流水线设备的关键工位加装视觉引导的浮动拧紧轴,兼容三种不同扭矩规格的产品;③ 用可编程的伺服压装单元取代传统气液增压缸,压力曲线可实时调取。这些改动仅占总投资额的18%,却让产线能覆盖的产品型号从2种扩展到7种。
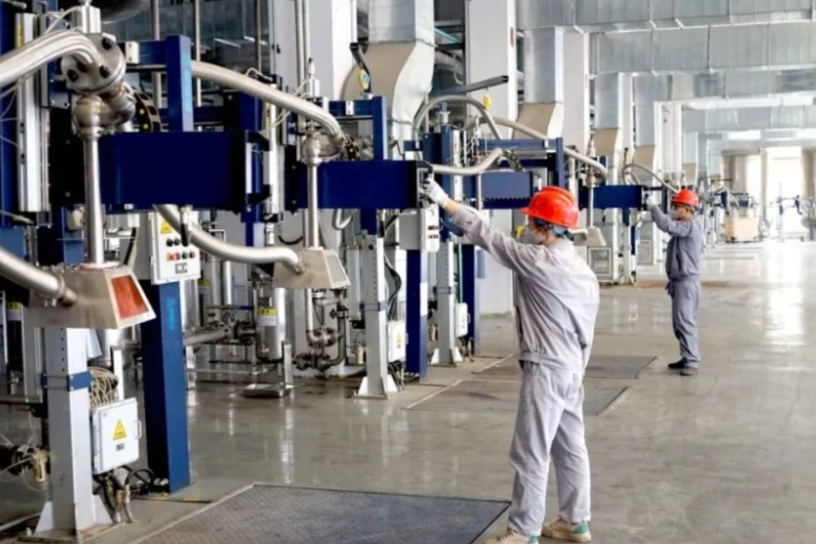
需要警惕的是,柔性化并非越软越好。我们在某电子元件装配线上曾试图全部采用AGV柔性搬运,但发现对于节拍要求低于15秒的高速轻载工位,固定式输送线的稳定性反而更优。经过实测对比:高速轻载场景下(节拍≤15s),刚性输送线效率高出柔性AGV方案约22%;而多品种小批量场景(每批≤200件),柔性方案换型损失仅为刚性线的1/5。所以,改造前务必用“产品族矩阵×节拍需求”做一次数据复盘。
数据对比:一次真实的柔性化收益测算
以我们为某家电企业定制的智能装配设备改造项目为例,改造前产线OEE(设备综合效率)仅为61.3%,其中换型停机占比高达14.8%。通过将输送流水线设备的定距链板改为可变速同步带,并在机械工装夹具上增加RFID识别模块,同时引入快速换模(SMED)方法论,改造后OEE提升至78.6%。换型时间由平均96分钟降至21分钟,年新增有效产能约1100小时——相当于在不增加场地和人员的情况下,多产出了约8.2%的年度产值。这笔账,任何制造总监都算得清。
柔性化改造的另一个隐形红利,是对操作者技能的重新定义。当机械工装夹具具备自调整能力、当智能装配设备定制搭载了工艺参数自动调取功能,一线员工的职责从“手动扳手”转向“异常判断与程序微调”。我们西安本部的培训数据显示,经过标准化模块接口培训后,产线员工掌握新机型操作的周期从平均9天缩短至2.5天,这对于订单波动剧烈的制造企业而言,意味着更低的试错成本和更快的市场响应速度。
说到底,陕西致远自动化设备有限公司在承接非标自动化生产线项目时,始终坚持一个原则:模块化是为了降低未来的变更成本,柔性化是为了扩展现有的能力边界。两者缺一不可,且必须基于对自身产品结构的深刻理解,而不是追逐概念。如果你正面临多品种共线生产的痛点,不妨先从一张工装接口的标准化清单开始盘查——那往往是撬动整个系统升级的支点。